

工場の設備に異常が発生すると、突然の故障や生産ラインの停止、製品の品質低下などにつながるおそれがあります。
こうしたトラブルを未然に防ぐには、設備の状態を継続的に把握し、通常とは異なる変化を早期に発見する異常検知が重要です。
異常検知は、設備の計測データから通常と異なる変化を捉えることを指し、設備保全の第一歩となります。
この記事では、設備の異常を検知する代表的な方法や監視に利用できるデータ、導入時の注意点から、電力監視を活用した設備保全の進め方まで解説します。
異常検知とは
異常検知とは、設備やシステムから取得したデータを監視・分析し、正常な状態とは異なる数値や動作、変化を見つけ出すことです。
工場では設備の振動や温度、音、電流などを計測し、通常時のデータと比較することで異常を発見します。
例えば、モーターの電流が普段より大きくなった場合、過負荷や機械的な不具合が生じている可能性があります。
異常検知にはAIを利用する高度な方法もありますが、あらかじめ基準値を設定し、その値を超えたら警報を出すシンプルな監視方法もあります。
重要なのは、設備の状態をデータとして把握し、変化に気づける仕組みを整えることです。
こうした仕組みがあれば、異常を早期発見することで、設備へのダメージを軽減し、生産ラインを止めるような大きな故障を未然に防ぐことが可能になります。
異常検知と予兆検知・予知保全の違い
異常検知と似た言葉に「予兆検知」と「予知保全」があります。
異常検知は、設備の計測データなどから正常とは異なる状態を発見することです。
一方、予兆検知は、故障が発生する前に現れる小さな変化や兆候を捉えることを目的としています。
予知保全は、設備の状態や劣化傾向を分析し、故障の可能性を予測して適切なタイミングで点検・部品交換などを行う保全方法です。
また、モーターの電流が基準値を超えたことを発見するのも異常検知です。
その前段階で電流の増加傾向を捉え、故障の兆候として判断するのが予兆検知であり、得られた情報を保全計画に活用するのが予知保全です。
実際の製造現場では、異常検知、予兆検知、予知保全を区別せずひとくくりにして保全活動に取り入れる事業所もあります。
設備の異常を検知する代表的な方法
設備の異常検知には、計測値が基準を超えたか判断する方法や、データの変化傾向を監視する方法などがあります。
AI・機械学習だけが選択肢ではありません。
設備の特性や検知したい異常、導入コストなどを考慮し、現場に適した方法を選ぶことが重要です。
ここでは、設備の異常を検知する代表的な方法を紹介します。
しきい値による監視
しきい値による監視とは、あらかじめ正常と異常を判定する基準値を設定し、計測値がその範囲を超えた場合に異常と判断する方法です。
例えば、モーターの電流が20Aを超えた場合や、設備温度が70℃以上になった場合に警報を出すといった使い方があります。
なお、データ分析では通常の範囲から大きく外れた値を「外れ値」と呼びますが、工場の設備監視では、判定基準となる「しきい値」という言葉が一般的に使われます。
外れ値をオーバーロード値と呼ぶ現場もあり、特殊な異常を検知したい場合、基準を大幅に超える値をしきい値として設定することもあります。
しきい値監視は仕組みがシンプルで、異常と判断した理由も理解しやすい点が特徴です。
ただし、負荷や運転条件によって正常値が変化するため、設備に合わせた基準設定が必要です。
トレンド・傾向監視
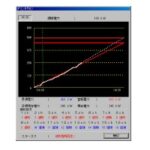
トレンド・傾向監視とは、設備から取得したデータを時系列で記録し、数値の変化や推移を確認する方法です。
具体的な手段として、メモハイ(メモリハイコーダ)を活用する方法があります。
モーターの電流が通常10A前後で推移していたものの、数週間かけて11A、12Aと徐々に増加している場合、設定した上限値を超えていなくても、設備に何らかの変化が生じている可能性があります。
こうした変化は、一時点の数値を確認するだけでは見逃してしまうことがあるため、過去の計測値をグラフなどで表示し、正常時と比較できるようにすることが重要です。
また、トレンド監視では、設備の起動時や停止時、通常運転時など、運転状態ごとの変化も確認できます。
リアルタイムで監視できるメリットがあり、しきい値監視と組み合わせれば、急激な数値の上昇だけでなく、徐々に進行する異常の兆候にも気づきやすくなるでしょう。
統計的な異常検知
統計的な異常検知とは、蓄積したデータの平均値や分散、標準偏差などを利用して通常の傾向から外れた状態を見つける方法です。
設備の電流値について過去のデータから平均値や変動範囲を求め、通常では発生しにくい数値を検出します。
単純に固定したしきい値と比較するだけでなく、データのばらつきを考慮できる点が特徴です。
また、一定期間の移動平均を求めることで、細かな変動の影響を抑えながら、全体的な増加・減少傾向を確認する方法もあります。
ただし、生産量や運転条件によって正常なデータの分布が異なる場合は、条件ごとに分析するなどの工夫が必要です。
AI・機械学習による異常検知
AI・機械学習による異常検知は、大量のデータから正常時や異常時の特徴を学習し、通常とは異なる状態を検出する方法です。
振動や温度、電流など複数のデータを組み合わせ、単純なしきい値では捉えにくい複雑な変化を発見できる可能性があります。
例えば、個々の計測値は正常範囲内でも、複数のセンサー間の関係が通常と異なる場合に異常と判断する方法があります。
ただし、AIの検知精度は、学習データの量や質、設備の運転条件などに左右されます。
また、導入後も検知結果を評価し、必要に応じて学習モデルを見直すことが大切です。
明確な基準値で判断できる異常であれば、しきい値監視のほうが導入・運用しやすい場合もあるでしょう。
工場の設備で異常検知に利用できるデータ
工場の設備で異常検知に利用できるデータには、振動や温度、音、電流などがあります。
これらのさまざまな計測データは、設備だけでなく製品の品質にも関わるものです。
製造業では、異常の種類によって変化が現れやすいデータは異なります。
設備の構造や故障しやすい部位、運転条件などを考慮し、目的に合ったデータを監視することが重要です。
ここからは、異常検知に利用できるデータを紹介します。
振動
振動は、モーターやポンプ、ファン、減速機などの回転設備で異常検知に利用される代表的なデータです。
例えば、ベアリングの摩耗や回転体のアンバランス、潤滑油の不足、軸の芯ずれなどが発生すると、正常時とは異なる振動が生じる場合があります。
設備に振動センサーを取り付け、振動の大きさや周波数成分などを測定することで、状態の変化を把握できます。
ただし、振動は回転速度や負荷によっても変化するため、数値が大きいだけで故障とは判断できません。
正常運転時のデータを蓄積し、できるだけ同じ条件で比較することが重要です。
また、振動の監視は、製品の加工精度を維持するうえでも役立ちます。
例えば、高速回転する治具や部品にはウエイトを利用したバランスが製品精度に直結します。
バランス崩れは目視では分からないため、通常以上の振動を検知することでバランスの調整をする判断が早くなるでしょう。
無負荷状態のデータや正常運転時のデータを蓄積し、同じ条件で比較することが重要です。
研削設備などで振動が生じた場合、流動している製品の真円度にも悪影響を及ぼしてしまいます。
温度
設備のモーターやベアリング、スピンドル軸などでは、過負荷や潤滑不良、摩擦の増加などによって温度が上昇する場合があります。
また、配電盤内の端子や接続部では、接触不良による異常発熱が発生することもあります。
温度センサーやサーモグラフィーなどを利用すれば、こうした温度の変化を把握できます。
設備によっては、一定温度を超えたときに警報を出す方法も有効です。
また、設備に設置する段取り治具に温度検知のセンサーを取り付け、製品の温度を計測して、目視では判定できない「焼け」を検出することも可能です。
音・超音波
モーターやポンプ、コンプレッサーなどでは、部品の摩耗や緩み、接触などによって正常時とは異なる音が発生する場合があります。
こうした異音は、従来から作業者による巡回点検でも重要な確認項目となっています。
とはいえ、工場内の騒音によって、作業者が異音かどうかを判断できない場合もあるでしょう。
そこで、マイクや音響センサーを利用すれば、音の大きさや周波数などをデータとして取得できます。
超音波センサーは、圧縮空気の漏れなど、人の耳では捉えにくい現象の検出にも利用されます。
ただし、工場内には周囲の設備音や作業音があるため、ノイズの影響には注意しましょう。
正常時の音と比較し、異常音の特徴を捉えることが重要です。
電流・電力
電流や電力は、設備の稼働状態や負荷の変化を把握するために利用できるデータです。
工場によっては「動力」と言い換えている場合があります。
モーターに過大な負荷がかかると、電流や消費電力が増加する場合があります。
また、通常と同じ条件で運転しているにもかかわらず消費電力が増えていれば、設備の状態を確認するきっかけになります。
さらに、電流や電力のデータは、加工条件の見直しにも活用できます。
例えば、研削・研磨工程で、大きな製品と小さな製品を同じ設備で加工しているとします。
両者の加工条件や仕上がりが同等であるにもかかわらず、ほぼ同じ電力で推移している場合、小さな製品の方が負荷がかかっていることになり、大きな製品はもっと負荷をかけて研削・研磨できると考えられます。
なお、電流は変流器(CT)などを利用して計測でき、電力計測機器を組み合わせれば、消費電力や使用電力量なども把握できます。
これらのデータを継続的に記録することで、設備の起動時・通常運転時・停止時の違いを確認できるでしょう。
異常検知を設備に導入する4つのメリット
設備の異常検知を導入すると、異常の早期発見だけでなく、突発停止のリスク低減や保全業務の効率化にもつながります。
さらに、設備状態をデータとして記録・共有できるため、担当者の経験だけに頼らない設備管理にも役立ちます。
ここでは、異常検知を設備に導入するメリットを4つ紹介します。
設備の異常を早期発見できる
異常検知を導入するメリットの一つは、設備が完全に故障する前に、通常とは異なる変化を発見しやすくなることです。
基本的に、人による巡回点検では、点検した時点の設備状態を確認します。
そのため、点検と点検の間に発生した異常や、短時間だけ現れる変化を見逃す可能性があります。
一方、センサーや計測機器を利用して振動や温度、電流などを継続的に監視すれば、設備の状態をリアルタイムで把握できます。
異常が疑われる変化を早期に捉えられれば、担当者が現場を確認し、必要に応じて点検や部品交換などを検討できるでしょう。
故障してから対応するだけでなく、異常の段階で対応を始められる点がメリットです。
突発的な設備停止を防ぎやすくなる
生産設備が突然故障すると、修理が完了するまで設備を停止しなければならない場合があります。
特に、複数の工程が連動している生産ラインでは、一台の設備停止が前後の工程に影響し、生産量の低下や納期遅延につながる可能性もあります。
その点、異常検知によって通常とは異なる変化を早期に把握できれば、設備が完全に停止する前に点検や修理を計画しやすくなります。
例えば、電流の増加傾向が確認された設備を計画停止時に点検するなど、運転への影響を考慮した対応が可能です。
すべての突発故障を防げるわけではありませんが、設備の状態を継続的に監視することで、故障の兆候を見逃すリスクを抑えられるでしょう。
保全業務を効率化できる
工場内に多数の設備がある場合、すべての設備を同じ頻度で巡回・点検することは、保全担当者にとって大きな負担といえるでしょう。
異常検知を導入して設備の状態をデータとして把握できれば、異常が疑われる設備を優先して点検するなど、保全業務に優先順位を付けやすくなります。
また、設備状態に関係なく一定期間ごとに部品交換を行う方法では、まだ使用できる部品を交換する場合もあります。
計測データを蓄積して劣化傾向を把握できれば、作業者へ事前に促すことも可能になり、予知保全を検討するための情報として活用できます。
設備の状態を見える化できる
設備の状態を数値やグラフで見える化できることも、異常検知の大きなメリットです。
従来の設備点検では、熟練担当者が音や振動、設備の動きなどから異常を判断する場面もあります。
しかし、経験の浅い担当者が同じ判断を行うことは簡単ではありません。
温度や振動、電流、電力などを継続的に計測すれば、設備状態を客観的なデータとして確認できます。
さらに、過去のデータと現在の状態を比較することで、「いつから変化が始まったのか」「どの程度変化しているのか」を把握しやすくなります。
計測結果を現場だけでなく、生産技術などの保全担当者間で共有できれば、点検時の判断材料が増え、設備管理の標準化や技術継承にも役立ちます。
また、設備の状態を継続的に記録することは、品質管理の面でも有効です。
異常が検知されれば、品質保証部はただちに流動品をオフライン化して品質チェックを行えるため、異常品を発見しやすくなるでしょう。
異常検知を導入するときの注意点
異常検知は設備管理に役立ちますが、センサーや監視システムを導入するだけで十分な効果が得られるわけではありません。
誤検知や見逃しを抑え、検知結果を保全活動につなげるためには、異常の判断基準や検知後の対応ルールまで整備することが重要です。
ここでは、異常検知を導入する際に意識しておきたい注意点を解説します。
何を「異常」とするのか明確にする
異常検知を導入する際は、まず「どの設備の、どのような状態を異常として検知するのか」を明確にする必要があります。
単に設備故障を減らしたいという目的だけでは、何を計測し、どの程度の変化を異常と判断すればよいのか決めにくくなります。
例えば、モーターの過負荷を検知したい場合は電流、軸受の劣化を確認したい場合は振動や温度など、監視するデータが異なります。
また、設備の停止中に電力が流れている状態を検知したいのか、運転中の過電流を検知したいのかによっても基準は変わります。
対象設備と異常の内容を具体化し、必要な計測項目や監視方法を決めることが重要です。
誤検知・見逃しを想定してしきい値を調整する
しきい値を利用する場合は、正常な状態を異常と判断する「誤検知」と、実際の異常を検出できない「見逃し」の両方を想定することが重要です。
しきい値を厳しく設定しすぎると、正常な負荷変動でも頻繁に警報が発生してチョコ停が発生して稼働率が悪くなってしまいます。
反対に、基準を緩くしすぎると、本来発見したい異常を見逃すおそれがあります。
また、設備の電流や消費電力は、起動時と通常運転時、生産量の多い時間帯と少ない時間帯などで変化します。
そのため、正常時のデータを蓄積し、運転条件ごとの違いを確認しながらしきい値を設定することが大切です。
導入後も警報の発生状況を確認し、必要に応じて基準を見直しましょう。
異常検知後の対応ルールを決めておく
異常検知によって警報が発生しても、担当者が適切に対応できなければ設備トラブルの防止にはつながりません。
そのため、「誰が警報を確認するのか」「どの数値になったら現場を点検するのか」「どの段階で設備を停止するのか」など、対応ルールをあらかじめ決めておく必要があります。
注意レベルでは設備状態を確認し、警報レベルでは保全担当者へ連絡するなど、異常の程度に応じて対応を分ける方法があります。
特に、係長以上の役職は多くの工場で日勤帯がメインといえるため、夜勤帯の体制には注意が必要です。
夜勤でも日勤と同程度の生産を行う工場では、班長などの現場リーダーが異常の程度を判断し、適切な対応ができるように対策しておきましょう。
また、異常を検知した日時や計測値、現場で確認した内容、実施した対策などを記録しておけば、原因分析や再発防止にも活用できます。 タブレット端末などで動画や写真で残せるようにしておくと、その変化を翌日の担当者が把握しやすくなります。
電流・電力の見える化で設備の異常を早期発見する
電流・電力の継続監視は、設備の異常検知を始める方法の一つです。
設備の通常時の数値を把握し、しきい値やトレンド監視によって変化を捉えれば、異常を疑うきっかけを得られます。
また、遠隔監視やアラート機能を組み合わせることで、対応の迅速化にもつながります。
通常時の電流・消費電力を把握する
電流・電力を異常検知に活用するには、まず設備が正常に稼働しているときの数値を把握することが重要です。
具体的には、生産設備の起動時・通常運転時・待機時・停止時など、それぞれの状態で電流や消費電力を計測します。
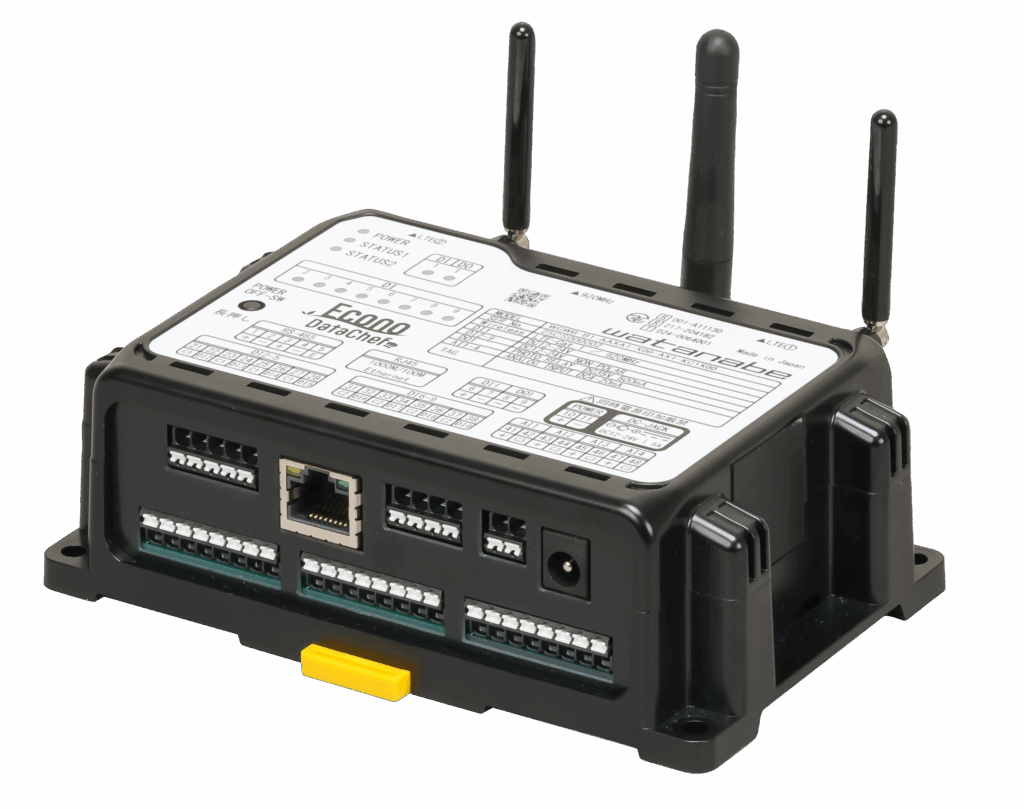
電流は変流器(CT)などで取得でき、電力計測機器を利用すれば消費電力や使用電力量なども把握できます。
ただし、同じ設備でも生産量や運転速度、負荷状態によって数値が変化するため、運転条件と合わせてデータを蓄積することが大切です。
通常時のデータを把握しておけば、現在の計測値が普段の範囲内なのか、通常とは異なる状態なのかを判断する基準として活用できます。
電流・電力の変化から「いつもと違う状態」を捉える
通常時の電流・電力を把握できれば、設備の「いつもと違う状態」を見つけやすくなります。
例えば、同じ条件で運転しているにもかかわらず消費電力が徐々に増えている場合や、停止しているはずの時間帯に電力を消費している場合などです。
また、電流が設定したしきい値を超えた場合には、設備に過大な負荷がかかっている可能性があります。
とはいえ、こうした変化が必ず故障を意味するわけではなく、生産条件の変更や運転方法の違いなどが原因となる場合もあります。
そのため、しきい値による監視と過去データのトレンド比較を組み合わせ、異常が疑われる設備を点検するための判断材料として活用することが重要です。
遠隔監視とアラートで異常への対応を早める
電流・電力を計測するだけでなく、監視システムを利用すれば、設備の状態を離れた場所からも確認できます。
さらに、電流や消費電力にしきい値を設定し、基準を超えた際にシグナルタワーからアラートを通知する仕組みを構築すれば、担当者が常に監視画面を確認する負担を軽減できるでしょう。
夜間や休日に設備の電流が通常とは異なる値になった場合でも、通知を受けた担当者が状況を確認し、必要に応じて現場点検につなげられます。
ただし、通知方法や監視間隔、通信障害時の対応などはシステムによって異なるため、導入時には、設備の稼働時間や現場の運用体制に合った仕組みを選ぶことが大切です。
「計測→データ蓄積→見える化→異常検知→アラート→現場確認」という流れを整えることが、電力監視を設備保全に活用するポイントです。
AI異常検知と電力監視は競合するものではない
AIによる異常検知と電力監視は、どちらか一方を選ばなければならないものではありません。
電力監視は、設備の電流や消費電力を継続的に計測し、稼働状態や負荷の変化を把握する仕組みです。
一方、AIは取得したデータを分析し、複雑な異常パターンを検出するための手段として活用できます。
例えば、まず電力計測機器を導入し、しきい値監視やトレンド監視によって設備の状態を見える化します。
その後、蓄積したデータを活用し、必要に応じてAIによる分析を追加する方法も考えられます。
重要なのは、AIの導入を最初の目的にするのではなく、設備の異常を早期に把握できる環境を整えることです。
電力監視は、将来的に高度なデータ分析を行うための基盤としても役立ちます。
まとめ
設備の異常検知には、しきい値監視やトレンド監視、統計的手法、AI・機械学習など、さまざまな方法があります。
重要なのは高度な技術を導入すること自体ではなく、設備の状態をデータとして把握し、通常とは異なる変化に気づける仕組みを整えることです。
電流・電力を継続的に計測・見える化すれば、設備の負荷や稼働状態の変化を確認できますので、設備トラブルへの早期対応につなげられるでしょう。